

Bieži uzdotie jautājumi
BIEŽĀK UZDOTIE JAUTĀJUMI
Trīsfāžu asinhrono motoru kļūmes parasti var iedalīt divās daļās: elektriskās kļūmes un mehāniskās kļūmes.
Mehāniski defekti ietver: nepareiza izmēra vai bojātus gultņus, gultņu uzmavas, eļļas vāciņus, gala vāciņus, ventilatorus, sēdekļus un citas detaļas, kā arī vārpstas detaļu nodilumu. Elektriski defekti galvenokārt ietver: statora un rotora tinumu lūzumu, plīsumu starp vijumiem (fāzē), plīsumu pret zemi utt.
Stators un rotors ir izgatavoti no savstarpēji izolētām silīcija tērauda loksnēm un ir daļa no motora magnētiskās ķēdes. Statora un rotora serdeņu bojājumus un deformāciju galvenokārt izraisa šādi aspekti.
(1) Pārmērīgs gultņu nodilums vai slikta montāža, kā rezultātā stators un rotors berzējas, radot serdes virsmas bojājumus, kas savukārt izraisa īssavienojumu starp silīcija tērauda detaļām, palielinot motora dzelzs zudumus, izraisot pārāk augstu motora temperatūras paaugstināšanos, kad tiek izmantota smalka vīle un citi instrumenti, lai noņemtu dzirksti, novērstu silīcija tērauda detaļas īssavienojumu, to notīra un pēc tam pārklāj ar izolācijas krāsu, kā arī karsē un žāvē.
(2) Ja dzelzs serdes virsma ir sarūsējusi mitruma un citu iemeslu dēļ, tā jānopulē ar smilšpapīru, jātīra un jāpārklāj ar izolējošu krāsu.
(3) Serde vai zobi apdeg tinuma zemējuma radītā lielā karstuma dēļ. Izkusušā materiāla noņemšanai un žāvēšanai ar izolējošu krāsu var izmantot tādu instrumentu kā kalts vai skrāpis.
(4) Savienojums starp serdi un mašīnas pamatni ir vaļīgs, un sākotnējās pozicionēšanas skrūves var pievilkt. Ja pozicionēšanas skrūves nedarbojas, atkārtoti izurbiet pozicionēšanas caurumus un, piesitot pie mašīnas pamatnes, pievelciet pozicionēšanas skrūves.
Ja ritgultnim trūkst eļļas, atskan kaulaina skaņa. Ja atskan pārtraukta klaboša skaņa, tas var liecināt par gultņa tērauda gredzena plīsumu. Ja gultnis ir sajaukts ar smiltīm un citiem gružiem vai gultņa detaļām ir neliels nodilums, tas radīs nelielu troksni. Pārbaude pēc demontāžas: vispirms pārbaudiet gultņa ritošo korpusu, tērauda gredzena iekšpusi un ārpusi, vai tajā nav bojājumu, rūsas, rētu utt. Pēc tam ar roku saspiediet gultņa iekšējo gredzenu un izlīdziniet gultni, ar otru roku piespiediet ārējo tērauda gredzenu. Ja gultnis ir labā stāvoklī, ārējam tērauda gredzenam jāgriežas vienmērīgi, bez vibrācijas un acīmredzamas iesprūšanas rotācijas laikā, pēc apstāšanās ārējam tērauda gredzenam nedrīkst būt regresijas, pretējā gadījumā gultni vairs nevar izmantot. Kreisā roka iesprūst ārējā gredzenā, labā roka saspiež iekšējo tērauda gredzenu, spiežot ar spēku visos virzienos. Ja spiežot jūtat lielu vaļīgumu, tas ir nopietns nodilums.
Gultņu virsmas defektu remontam var izmantot rūsas plankumu noslaucīšanu ar smilšpapīru un pēc tam tīrīšanu ar benzīna dzinēju; gultņu plaisas, gredzena iekšpusē un ārpusē, salūzums vai pārmērīgs gultņa nodilums jānomaina ar jauniem gultņiem. Nomainot jaunu gultni, izmantojiet tāda paša veida gultni kā oriģinālo. Gultņu tīrīšana un uzpildīšana.
Gultņu tīrīšanas process: vispirms nokasīt atkritumeļļu no tērauda lodītes virsmas; noslaucīt atlikušo atkritumeļļu ar kokvilnas drānu; pēc tam iegremdēt gultni benzīnā un berzt tērauda lodīti ar otu; pēc tam noskalot gultni tīrā benzīnā; visbeidzot novietot gultni uz papīra, lai benzīns iztvaikotu un nožūtu.
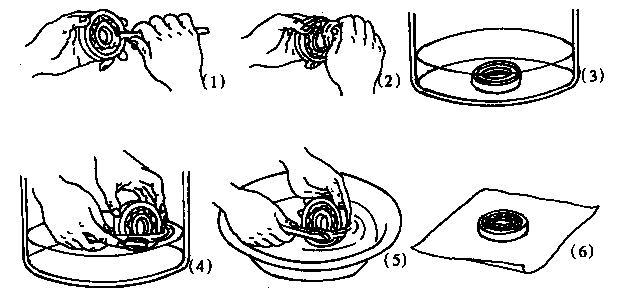
Gultņu eļļošanas process: Izvēloties rites gultņu smērvielu, galvenais apsvērums ir gultņa ekspluatācijas apstākļi, piemēram, vide (mitra vai sausa), darba temperatūra un motora ātrums. Smērvielas tilpumam nevajadzētu pārsniegt 2/3 no gultņa kameras tilpuma.
Pievienojot gultnim smēreļļu, eļļa jāizspiež no vienas gultņa puses un pēc tam liekā eļļa uzmanīgi jānokasa ar pirkstu, tik ilgi, kamēr eļļa var plakani noslēgt tērauda lodīti. Pievienojot gultņa vākam smēreļļu, nepievienojiet pārāk daudz, pietiek ar apmēram 60–70%.
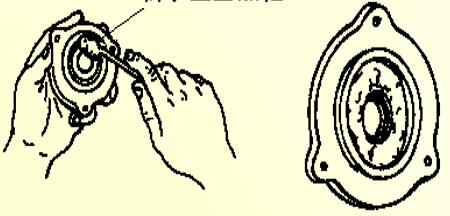
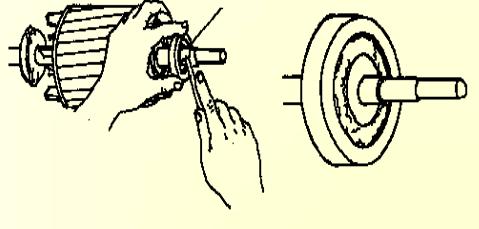
(1) Vārpstas izliekumu, ja izliekums nav liels, var labot, slīpējot vārpstas diametru ar slīdgredzena metodi; ja izliekums ir lielāks par 0,2 mm, vārpstu var presēt, koriģēt lieces spiedienu ar lodēšanas metodi un koriģēt vārpstas virsmu ar virpas griešanas slīpēšanu; ja izliekums ir pārāk liels, vārpsta ir jānomaina ar jaunu.
(2) Vārpstas kakliņa nodilums Vārpstas kakliņa nodilums nav liels, kakliņu var pārklāt ar hroma pārklājuma slāni un pēc tam noslīpēt līdz vajadzīgajam izmēram; lielāks nodilums var rasties, metinot kakliņu, pēc tam griežot un slīpējot ar virpu; ja vārpstas kakliņa nodilums ir pārāk liels, vārpstas kakliņu var nodilt par 2–3 mm, un pēc tam karstu uzmavu var pagriezt vārpstas kakliņā un pēc tam pagriezt līdz vajadzīgajam izmēram.
Vārpstas plaisa vai lūzums, ja vārpstas šķērsvirziena plaisas dziļums nepārsniedz 10–15 % no vārpstas diametra, gareniskās plaisas nepārsniedz 10 % no vārpstas garuma, tās var novērst ar pārklājošās metināšanas metodi un pēc tam smalkvirpošanu līdz vajadzīgajam izmēram. Ja plaisa vārpstā ir nopietnāka, nepieciešama jauna vārpsta.
Ja korpusā un gala vākā ir plaisas, tās jāaizmetina ar pārklājošo metinājumu. Ja gultņa urbuma klīrenss ir pārāk liels, kā rezultātā gultņa gala vāks ir pārāk vaļīgs, gultņa urbuma sienu var vienmērīgi apstrādāt ar perforatoru, un pēc tam gultni var ievietot gala vākā, un lielākas jaudas motoriem nepieciešamo gultņa izmēru var arī apstrādāt ar inkrustāciju vai pārklāšanu.
Motora uzstādīšanas pamatne nav līdzena. Nolīdziniet motora pamatni un stingri nostipriniet to pēc pamatnes nolīdzināšanas.
Iekārta nav koncentriska ar motora pieslēgumu. Izlabojiet koncentriskumu.
Motora rotors nav līdzsvarots. Rotora statiskā vai dinamiskā balansēšana.
Siksnas skriemelis vai savienojums nav līdzsvarots. Siksnas skriemeļa vai savienojuma kalibrēšana un balansēšana.
Rotora vārpstas galva ir saliekta vai skriemelis ir ekscentrisks. Iztaisnojiet rotora vārpstu, iestatiet skriemeli taisni un pēc tam iestatiet komplektu atkārtotai pagriešanai.
Nepareizs statora tinuma savienojums, lokāls īsslēgums vai zemējums, kā rezultātā rodas nelīdzsvarota trīsfāžu strāva un troksnis.
Svešķermeņi vai smēreļļas trūkums gultņa iekšpusē. Notīriet gultņus un nomainiet tos ar jaunu smērvielu 1/2–1/3 gultņa kameras.
Vaļīga nobīde starp statoru un korpusu vai rotora serdi un rotora vārpstu. Pārbaudiet nodiluma stāvokli, pieguļot, pārmetinot, apstrādājot.
Statora un rotora viltus berze. Atrodiet dzelzs serdes augstāko punktu, slīpējot.
Elektromagnētiskais troksnis motora darbības laikā. Grūti novērst ar remontu.
| Izolācijas klase | Temperatūra (℃) |
| Izolācijas klase | Temperatūra (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① zema viskozitāte, augsts cietvielu saturs un viegla iegremdēšana.
② ātra sacietēšana, spēcīga saķere un elastība.
3. Augstas elektriskās īpašības, karstumizturība, mitruma izturība un ķīmiskā stabilitāte.
a) Šahtas un flīžu sprauga ir pārāk maza.
b) Maza eļļas tvertnes atvere un nepietiekama eļļas padeve.
c) smēreļļas augsta temperatūra.
d) Šahtas flīžu izpētes trauma.
e) slikta eļļas atgriešanās un nepietiekama eļļas padeve.